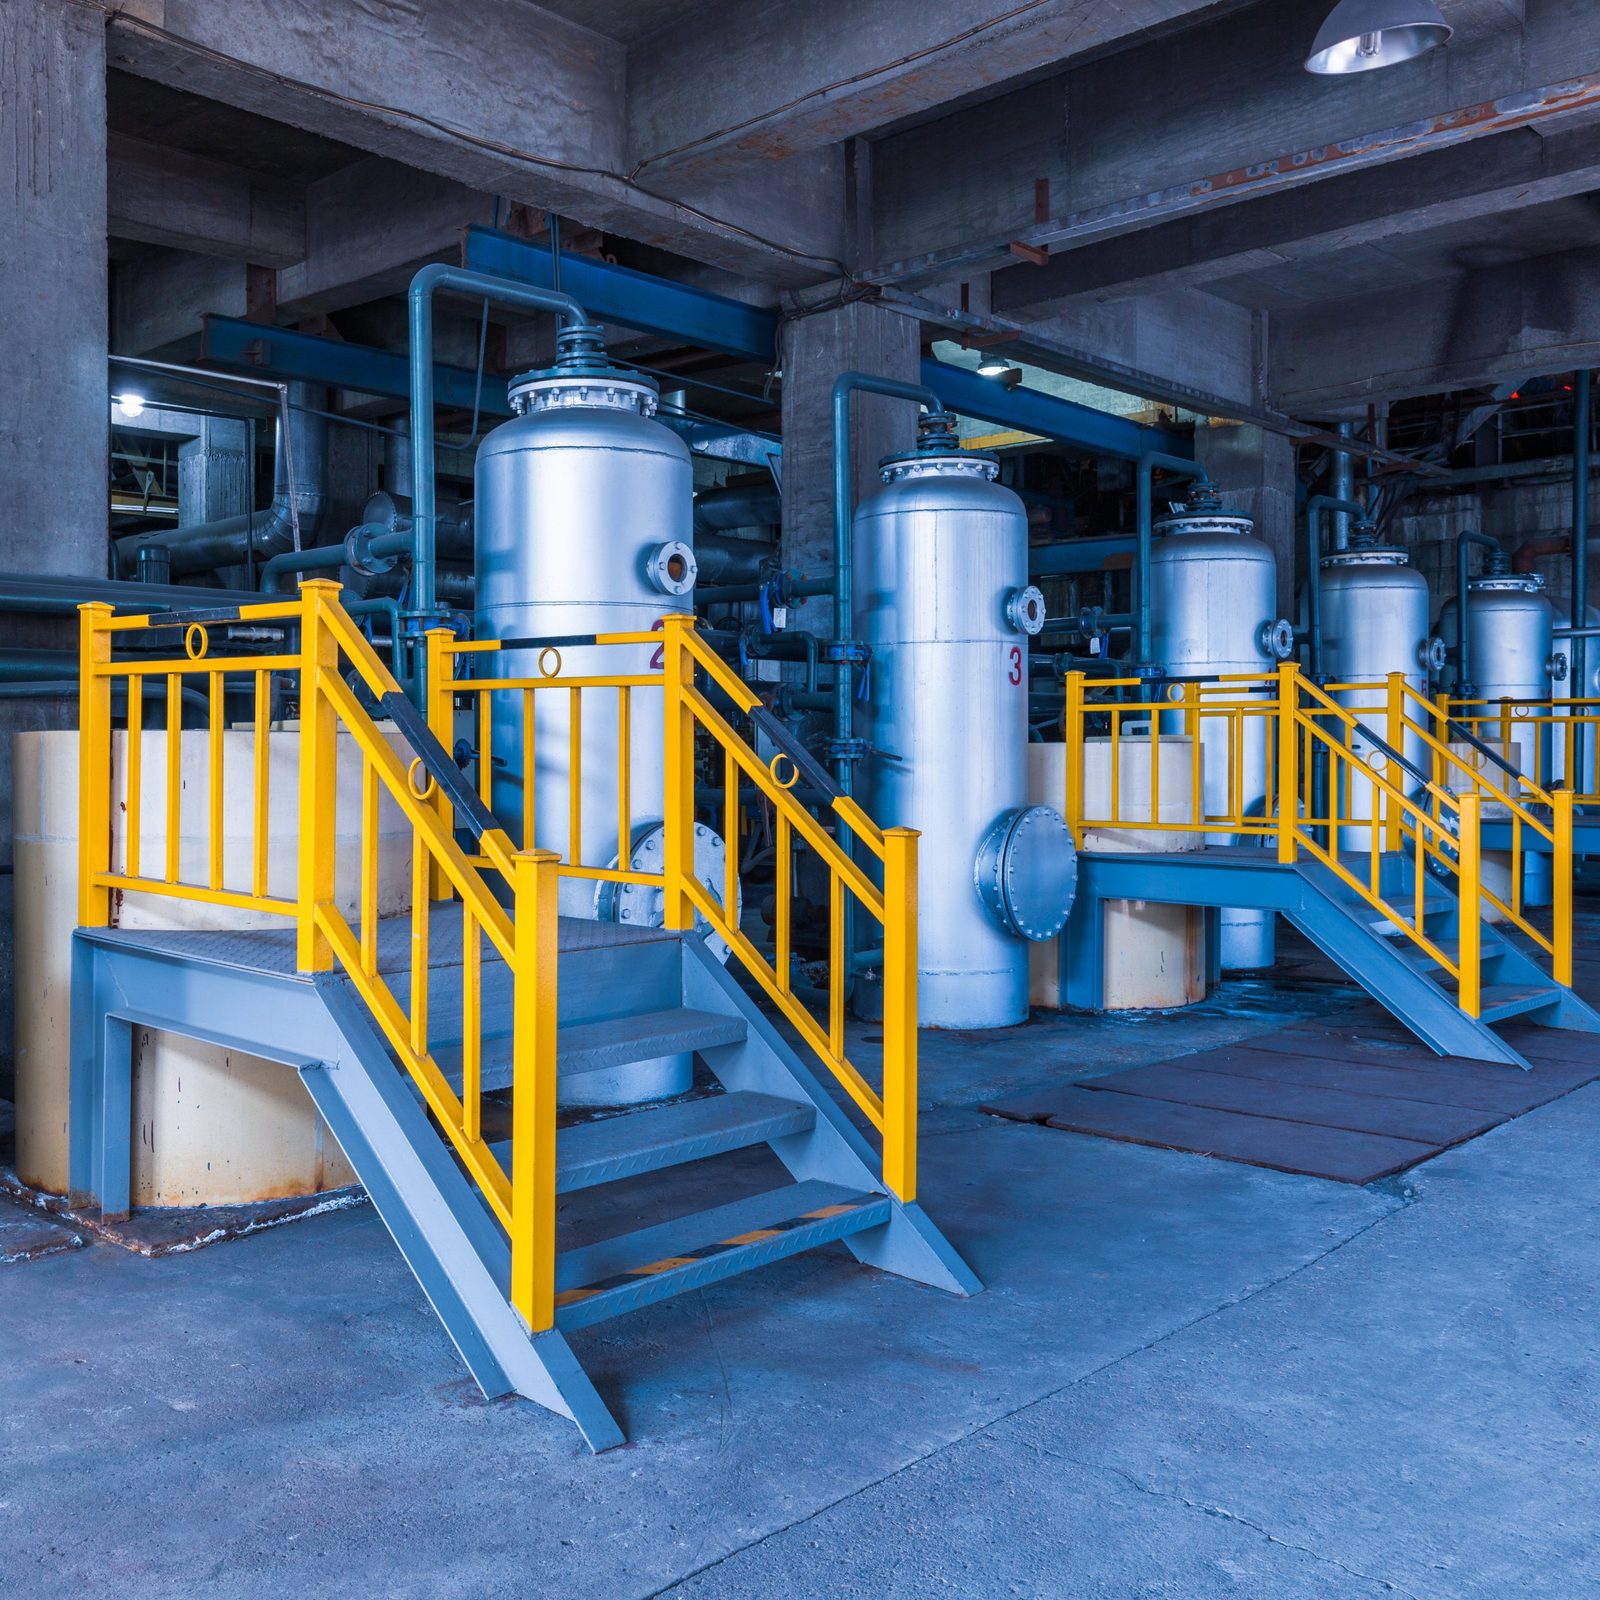
- Les cellules à membrane produisent une soude à environ 32 % très pauvre en sel, contre environ 10 à 12 % pour le diaphragme.
- Moins d'évaporation, c'est moins de vapeur, une facture énergétique réduite et une empreinte carbone plus faible.
- La réussite d'une conversion dépend d'abord de la purification de la saumure et d'un projet bien phasé.
Le procédé chlore-alcali transforme le sel et l'eau en trois produits essentiels : le chlore, la soude caustique (NaOH) et l'hydrogène. La chimie n'a pas changé depuis un siècle, mais la technologie qui permet de les séparer, si — et elle pèse aujourd'hui lourd sur la facture énergétique, la qualité des produits et le risque réglementaire d'une usine. Pour beaucoup de producteurs en Afrique et au Moyen-Orient, la conversion à la membrane est le projet de modernisation le plus rentable.
Trois technologies, une même réaction
Toutes les usines chlore-alcali réalisent la même électrolyse : 2 NaCl + 2 H₂O → Cl₂ + H₂ + 2 NaOH. Ce qui change, c'est la façon de séparer l'anode et la cathode :
- Les cellules à mercure utilisent une cathode de mercure. Elles sont progressivement abandonnées dans le monde, notamment avec la Convention de Minamata sur le mercure.
- Les cellules à diaphragme utilisent un diaphragme poreux, historiquement en amiante et aujourd'hui souvent en matériaux polymères. La saumure le traverse : la soude sort donc diluée et chargée en sel.
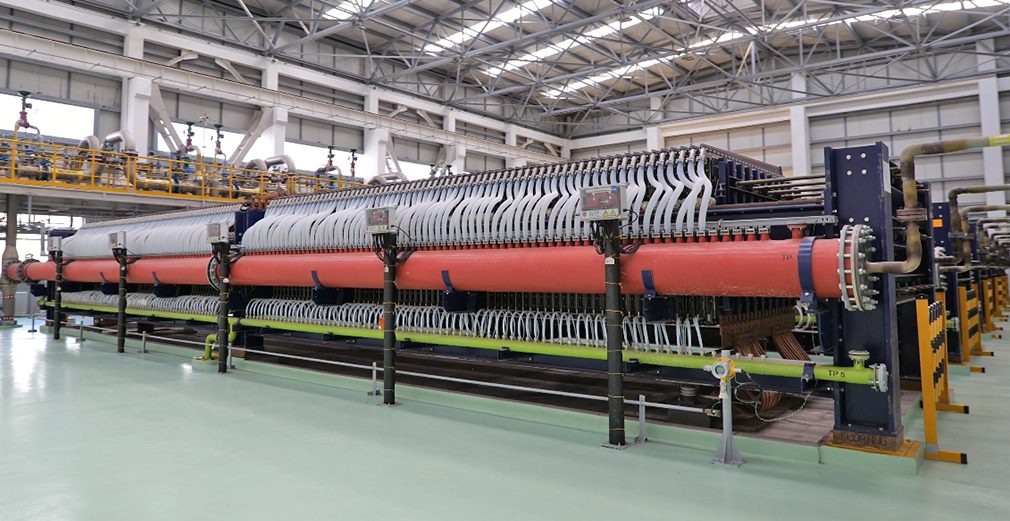
- Les cellules à membrane utilisent une membrane échangeuse d'ions qui laisse passer les ions sodium mais bloque les ions chlorure. C'est la technologie de référence actuelle, utilisée par exemple dans les électrolyseurs bipolaires INEOS BICHLOR™.
Membrane et diaphragme : la comparaison qui compte
| Critère | Cellule à diaphragme | Cellule à membrane |
|---|---|---|
| Soude en sortie de cellule | Environ 10 à 12 % NaOH | Environ 32 % NaOH |
| Sel dans la soude | Environ 1 % NaCl | Très faible (qualité haute pureté) |
| Vapeur pour concentrer à 50 % | Élevée | Faible |
| Consommation énergétique globale | Plus élevée | En général la plus faible des trois technologies |
| Risque environnemental et sanitaire | Amiante sur les anciennes conceptions | Ni amiante, ni mercure |
| Exigence de pureté de la saumure | Modérée | Très élevée (niveau ppb pour le calcium et le magnésium) |
La dernière ligne est le prix de la performance : la membrane est sensible aux impuretés, il faut donc renforcer la purification de la saumure. Nous l'expliquons dans notre guide sur la purification de la saumure pour électrolyseurs à membrane.
Pourquoi convertir maintenant
Quatre raisons déclenchent en général la modernisation d'une usine chlore-alcali :
- Le coût de l'énergie. L'électricité et la vapeur sont les premiers postes de coût d'une usine chlore-alcali. Produire une soude plus concentrée dès la cellule réduit la vapeur nécessaire à l'évaporation.
- La qualité des produits. La soude membrane, pauvre en sel, répond aux exigences des clients les plus exigeants : papeterie, alumine, textile, traitement de l'eau, chimie.
- La réglementation. Les restrictions sur l'amiante et le mercure se durcissent ; la conversion supprime ce risque définitivement. Notre équipe conformité réglementaire vous aide à identifier les obligations qui s'appliquent à votre site.
- La décarbonation. Moins d'énergie par tonne, c'est moins d'émissions — une première étape concrète de toute feuille de route de décarbonation industrielle, avec l'hydrogène comme coproduit valorisable.
Les 6 étapes d'une conversion réussie
1. Étude de faisabilité et FEED
Tout commence par un audit de l'usine existante : capacité, alimentation électrique, circuit saumure, évaporation de la soude et utilités. Une étude FEED fixe ensuite le périmètre, le budget et le planning. C'est le cœur de notre démarche de gestion de projet.
2. Renforcer le circuit saumure
Une usine à membrane a besoin d'une purification secondaire de la saumure par échange d'ions, d'une déchloration de la saumure et d'un contrôle des sulfates. C'est souvent le plus gros chantier en dehors de la salle d'électrolyse.
3. Choisir l'électrolyseur
Densité de courant, nombre d'éléments, type de membrane, durée de vie attendue et service après-vente comptent tous. En tant que distributeur officiel d'INEOS en Afrique et au Moyen-Orient, ACT fournit les électrolyseurs BICHLOR™ et vous aide à les dimensionner selon votre capacité.
4. Intégration à l'usine existante
Redresseurs, traitement du chlore et de l'hydrogène, évaporation de la soude et contrôle-commande doivent être adaptés. Notre équipe conception et ingénierie d'usines chlore-alcali planifie cette intégration pour limiter les arrêts, souvent avec une conversion par phases.
5. Mise en service et formation
Les membranes ne pardonnent pas les erreurs d'exploitation. Procédures de démarrage, suivi de la qualité de la saumure et protections à l'arrêt doivent être maîtrisés par vos équipes — c'est l'objet de nos programmes de formation.
6. Suivi des équipements dans la durée
Le suivi régulier des tensions, le recouvrement des électrodes et la planification du remplacement des membranes préservent la performance au fil des années. Notre assistance technique vous accompagne après le démarrage.
Les pièges à éviter
- Sous-estimer le renforcement de la purification de la saumure.
- Réutiliser d'anciens redresseurs sans vérifier leur capacité et leur ondulation.
- Négliger la formation des opérateurs avant le démarrage.
- Planifier la conversion sans stratégie de production par phases.
Questions fréquentes
Quelle concentration de soude produit une cellule à membrane ?
Une cellule à membrane produit en général une soude à environ 32 % de NaOH très pauvre en sel, qui ne demande qu'une évaporation légère pour atteindre la qualité commerciale à 50 %.
Peut-on convertir une usine à diaphragme sans arrêter la production ?
Oui, dans la plupart des cas la conversion peut se faire par phases : les nouveaux électrolyseurs à membrane sont installés et démarrés progressivement pendant qu'une partie de la salle existante continue de produire. Le phasage est défini pendant l'étude FEED.
Pourquoi une usine à membrane demande-t-elle une saumure plus pure ?
Le calcium, le magnésium et d'autres impuretés précipitent dans la membrane, font monter la tension de cellule et réduisent sa durée de vie. La purification secondaire par échange d'ions les ramène au niveau ppb.